线束MES防错与质量追溯
线束质量缺陷大多发生在装配环节——漏插、误插、端子未锁死,靠终检抽检根本拦不住,等流到客户产线就是整机返工。传统管理靠纸质流转单和人工互检,误差高、追溯慢。线束MES把质量防线从事后抽检前移到过程管控:压接前校验、工站互锁、实时参数、导通测试四道防线,让不良在产生瞬间就被拦下。
一、压接前:物料与参数双校验
质量门第一道在压接前。系统把最容易错的环节提前堵住。
- 线径色号校验:压接前扫码核对,错误则压接机自锁
- 工艺参数下发:压高、拉力值由系统自动下发至 PLC,操作工不可篡改
- SPC预警:实时采集压接力曲线,超窗口自动停机
二、装配中:顺序互锁与视觉辅助
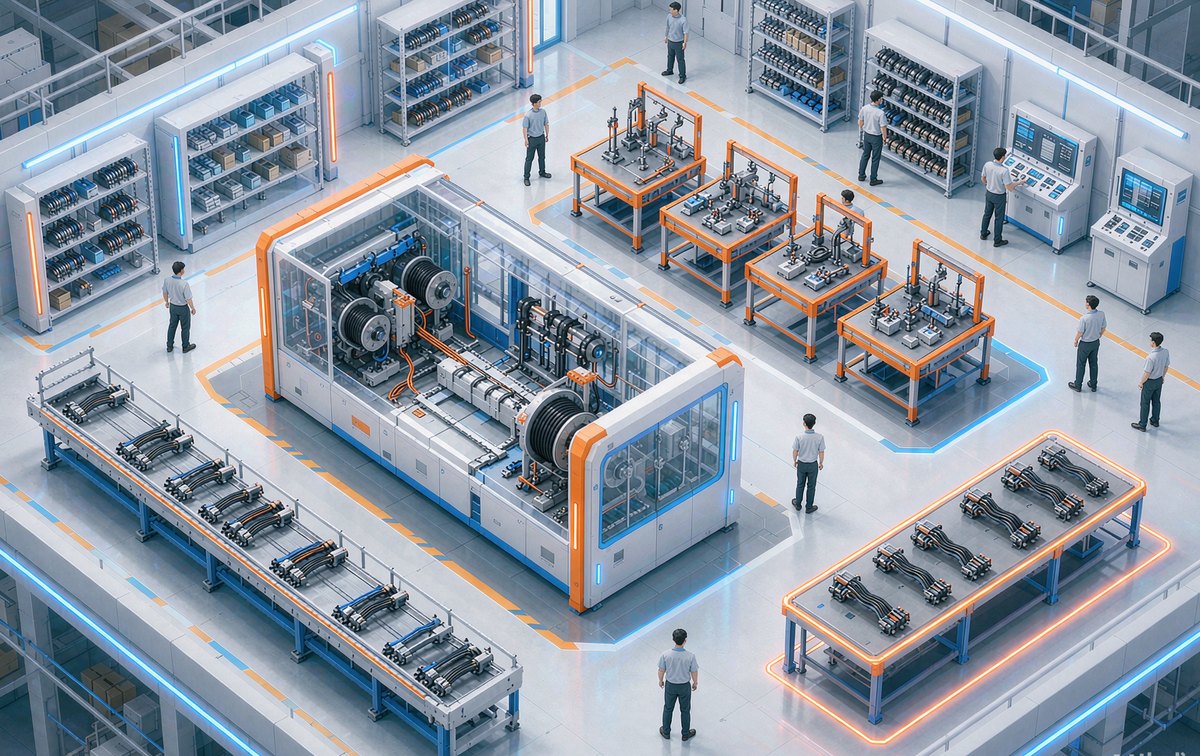
插植工序依赖人工,是 PPM 重灾区。MES 用互锁和视觉把失误率压下来。
- 顺序互锁:屏幕动态显示应装孔位,跳序或错位系统不予放行
- AI视觉辅助:识别漏插、误插、端子未锁死,实时报警
- 扭力回传:智能扭力扳手数据实时上传,不合格锁定工位
提示工站防错模块可将人工失误降低约 86%,预装不良率可降至 200PPM 以下。把防错率写进验收指标,比看界面更重要。
三、测试后:导通数据与不合格锁定
导通测试是最后一道关。测试数据自动上传绑定线束号,不合格品自动分流隔离,无法混入合格品出库。
四、追溯闭环才有长效
压接曲线、物料批次、测试波形、人员全部绑定成品码,客诉时正向反向一键查,质量改善有数据支撑而非凭经验。
线束MES怎么防错料?
压接前扫码校验线径/色号,错误则压接机自锁;与亮灯货架联动指导取料;预装工位扫描所有物料批次实时比对 BOM,错料声光报警并锁定工单。三道校验从源头杜绝混料流入总装。
线束MES怎么降低插植不良?
用顺序互锁加AI视觉:屏幕动态显示应装孔位,跳序或错位系统不予放行;视觉辅助识别漏插、误插、端子未锁死并实时报警;智能扭力扳手数据实时上传,不合格锁定工位。工站防错模块可将人工失误降低约 86%。
压接参数怎么管控?
压高、拉力值由 MES 自动下发至 PLC,操作工不可篡改;实时采集压接力曲线,超工艺窗口自动停机并标记;SPC 趋势分析提前预警,从挑不良变防不良。
线束导通测试数据有什么用?
导通测试仪自动获取 MES 下发回路配置,测试失败高亮故障孔位;测试波形、导通电阻、绝缘值完整记录绑定线束号;不合格品自动锁定隔离,无法混入合格品出库,质量改善有数据支撑。
线束质量追溯能做到什么粒度?
成品线束号关联导线批次、端子批次、护套批次、压接模具、压接参数、测试波形、操作人员,支持正向(原料到成品)与反向(成品到原料/设备/人)双向追溯,客诉响应从几小时缩到几分钟,满足主机厂稽核。
小结
线束质量不能靠终检兜底。线束MES用压接前双校验、工站互锁、AI视觉、导通测试四道防线,把不良拦在产生的瞬间,并用全要素绑定让追溯闭环,质量改善从凭经验变看数据。