机械加工MES设备联网与OEE提升
机加车间最隐形的浪费,藏在设备状态里——机床到底在干活还是在等程序、等刀具、等料?很多厂长靠感觉估利用率,实际 OEE 可能只有 40%-60%。问题不在人懒,而在设备黑箱:开机、运行、待机、故障全靠人工记录,数据滞后且不准。机械加工MES的第一步,就是让设备开口说话——通过低成本联网把真实状态采上来,OEE 才能从估算变实时,瓶颈才能被看见。
一、机加设备黑箱的三个典型损失
设备状态不透明,直接吃掉产能。最常见的三类损失,靠人工统计根本发现不了。
- 等待损失:等程序、等刀具、等物料占大量停机时间,排产时完全看不见
- 微停损失:卡屑、报警自停等几秒到几分钟的停顿,人工记录会漏掉
- 性能损失:进给倍率被调低、空行程多,实际节奏慢于标准节拍
二、老旧设备怎么低成本联网
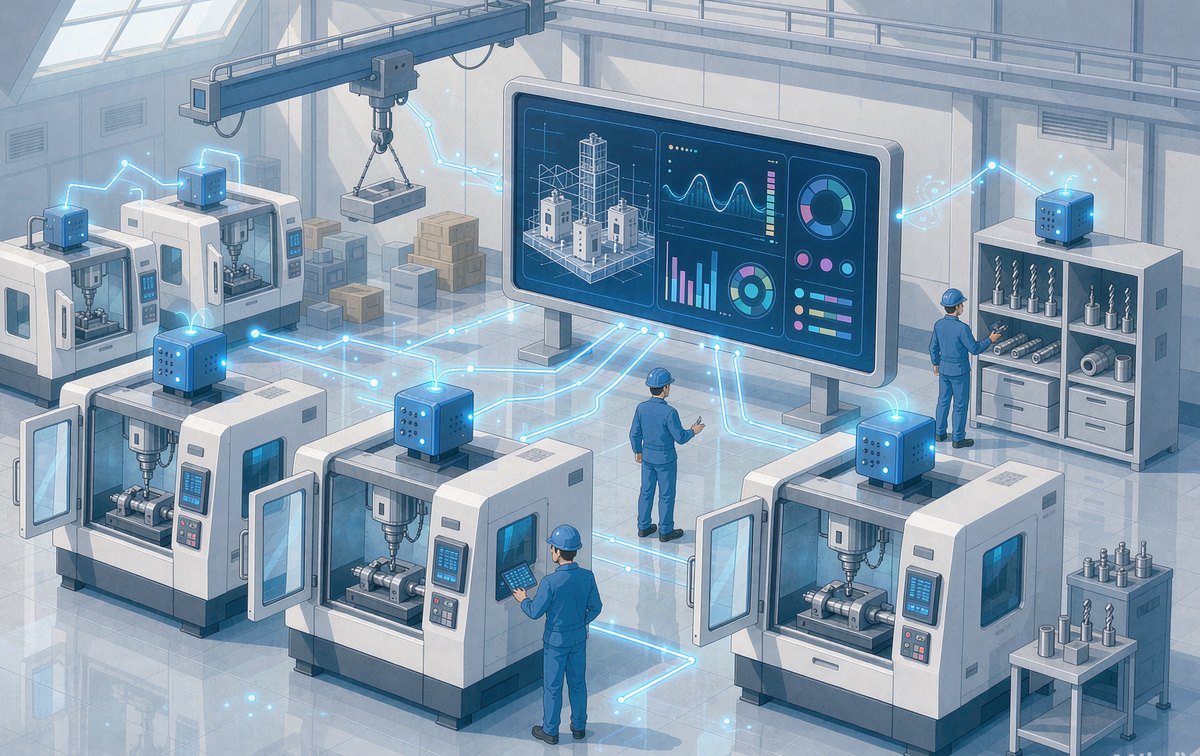
机加车间设备品牌杂、年代跨度大,不必改造机床主板。主流做法是加装采集盒子或网关,兼容多种协议。
- 日系/国产CNC:发那科 FOCAS、三菱、广数等,通过网卡或串口采集
- 通用协议:OPC UA、MTConnect 对接新设备
- 无网卡老设备:加装 IoT 网关盒子,读取运行状态与报警
提示选型时确认联网达标率:约定厂区机床联网率不低于95%,老旧设备有兜底对接方案,避免联网率不足、数据不全导致 OEE 失真。
三、OEE 从估算到实时可视
MES 按设备、班组汇总可用率、性能、良品率,自动识别闲置与频繁故障设备,把感觉设备很忙变成数据说哪里在空转。
- 可用率:统计真实开机与故障时间,暴露等待损失
- 性能:对比实际节拍与标准节拍,发现微停与降速
- 良品率:关联质检结果,定位质量损耗工序
四、落地的节奏建议
不要一上来追求全自动,先让数据准。一期聚焦设备联网与OEE透明化,让一线先感受到少填报表、快定位问题的价值,二期再上APS和自适应闭环。
机械加工MES怎么让设备联网?
不必改造机床主板。主流做法:发那科 FOCAS/三菱/广数等通过网卡或串口采集;新设备用 OPC UA、MTConnect;无网卡老设备加装 IoT 网关盒子读取运行状态与报警。重点是选能兼容多品牌、多协议的采集方案,约定联网率不低于95%。
机加车间OEE一般多少算正常?
很多机加车间以为设备很忙,实际 OEE 常在 40%-60%。通过 MES 真实采集后,常见可提升 10-15 个百分点——主要挖出的是等待损失(等程序/刀具/料)和微停损失(卡屑、报警自停)。先透明化,再优化。
老旧CNC没有网卡能联MES吗?
能。加装工业 IoT 网关盒子即可读取开机、运行、故障、主轴负载等状态,不需改造机床主板,单台改造成本低。前提是厂商有同类老旧设备的成功对接案例,并在合同中约定联网验收标准。
MES采集OEE数据准吗?
准确与否取决于联网率。若只接部分设备、老设备靠人工补录,OEE 就会失真。建议一期就把联网率目标写进合同(不低于95%),老设备有兜底方案,数据自动采集而非人工估算,OEE 才可信。
机加MES先上OEE还是先上排产?
建议先 OEE 透明化。一线对少填报表、快定位问题的价值接受最快,项目阻力小;等数据准了、信任建立了,再上 APS 智能排产和插单重排,落地更顺。强行一步到位容易因数据不准被一线弃用。
小结
机加车间最大的产能浪费藏在设备黑箱里。机械加工MES先做设备联网与OEE实时可视,把隐性等待、微停、降速暴露出来,再用数据驱动优化,比盲目上排产更稳。