机加行业MES排产与设备管理
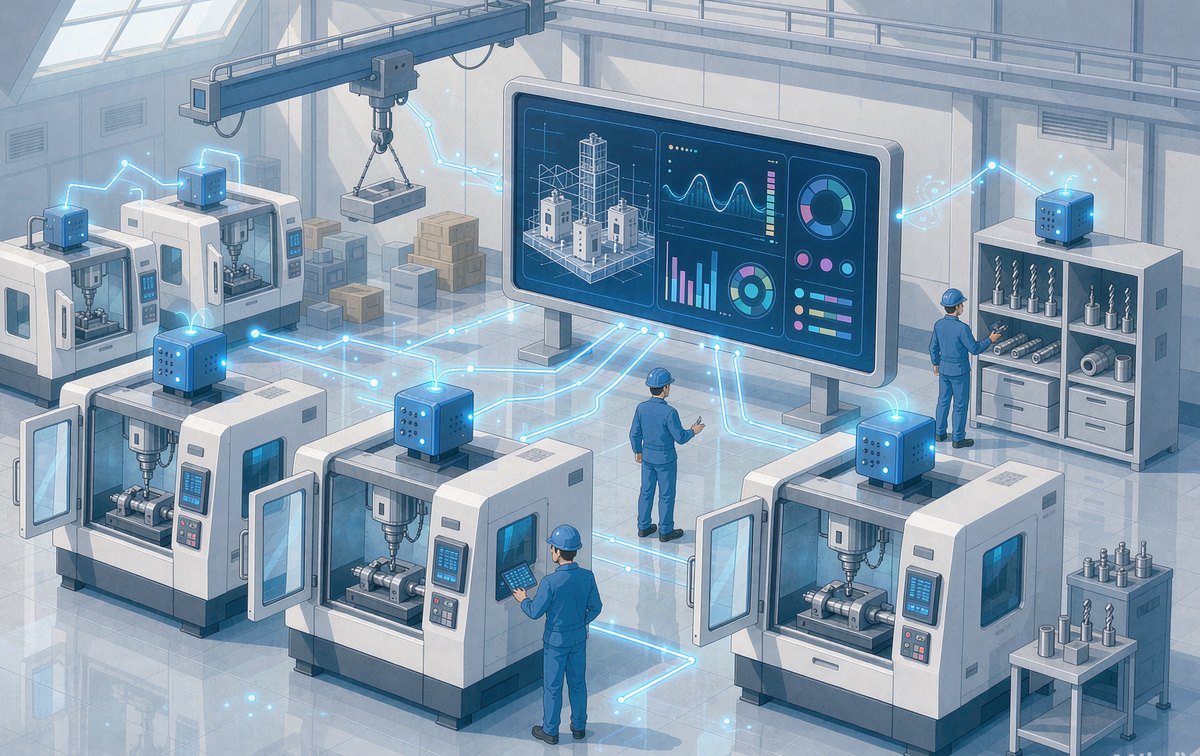
机加车间典型的管理困境是「三不清楚」:设备到底在不在干活不清楚(利用率可能只有 40-60%)、工件现在在哪道工序不清楚(满车间找活)、订单能不能按期交不清楚(靠调度员拍脑袋)。根源在于生产数据是黑盒——设备状态靠人报、进度靠口头问。机加 MES 的核心任务,是通过设备联网自动采集状态、系统自动排产、进度实时可视,把车间从人治转向数据驱动。
一、机加车间的三不清楚
设备到底在不在干活不清楚(利用率可能只有 40-60%)、工件现在在哪道工序不清楚(满车间找活)、订单能不能按期交不清楚(靠调度员拍脑袋)。根源在于生产数据是黑盒——设备状态靠人报、进度靠口头问。
二、机加排产和普通排产有什么区别
机加 MES 的排产不能只做简单的甘特图,而要支持工序级排程、资源约束校验、插单重排模拟,并在排产后能下达到工位。
- 工艺路线复杂:一个零件可能要经过车、铣、钻、磨、热处理等多道工序,且存在并行与返修分支
- 资源约束多:设备、刀具、夹具、人员技能都要同时满足
- 插单频繁:急单插入要重排,人工重排成本高
三、设备联网能采集到什么数据
分三个层次,采集深度决定了后面能做什么分析。有了这些数据,设备利用率、程序实际节拍、报警频次都能自动统计。
- 状态层:运行、待机、报警、停机,通过 PLC 信号或主轴功率判断
- 参数层:主轴转速、进给速度、主轴负载、程序号、加工件数,通过 Fanuc/Siemens 等数控系统协议或网关采集
- 能耗层:电流、功率,用于能耗分析与异常判断
四、OEE 怎么算才有意义
OEE = 时间开动率 × 性能开动率 × 合格品率。关键在于数据要自动采集而非人工填报。
- 时间开动率:设备实际运行时间除以计划负荷时间,停机原因由系统记录或操作工在工位屏快速选择
- 性能开动率:实际节拍与理论节拍的比值,需采集实际加工件数与运行时间
- 合格品率:合格数除以总加工数,与检验数据联动
提示只有三个指标都来自自动采集,OEE 才能反映真实瓶颈,否则只会沦为好看的报表数字。上线第一步建议就做设备联网与状态采集,这一步见效最快、阻力最小。
五、刀具管理怎么做
机加车间刀具成本占比高、管理粗放,是容易被忽略的成本洼地。寿命管理做起来后,因刀具磨损导致的批量报废通常明显下降。
- 刀具台账:每把刀唯一编码,记录型号、供应商、安装位置
- 寿命管理:按加工件数或切削时间设定寿命,系统累计实际使用量,接近寿命自动提醒更换
- 领用归还:扫码领用,绑定机床与操作人
- 成本归集:按工件或订单统计刀具消耗,支撑成本精细化管理
六、上线顺序:先透明,后优化
跳过前三步直接上排产,往往因为基础数据不准而失效。
- 第一步:设备联网与状态采集,先把 OEE 和停机原因看清楚
- 第二步:工位报工与进度可视,让工件流转可追踪,减少找活时间
- 第三步:排产优化,在有了真实节拍数据基础上,排产才准
- 第四步:质量与刀具管理
机加MES的排产和普通排产有什么区别?
机加排产的特殊性在于:①工艺路线复杂——一个零件可能要经过车、铣、钻、磨、热处理等多道工序,且存在并行与返修分支;②资源约束多——设备、刀具、夹具、人员技能都要同时满足;③插单频繁——急单插入要重排,人工重排成本高。因此机加 MES 的排产不能只做简单的甘特图,而要支持工序级排程、资源约束校验、插单重排模拟,并在排产后能下达到工位。
设备联网能采集到什么数据?
分三个层次:①状态层——运行、待机、报警、停机,通过 PLC 信号或主轴功率判断;②参数层——主轴转速、进给速度、主轴负载、程序号、加工件数,通过 Fanuc/Siemens 等数控系统协议或网关采集;③能耗层——电流、功率,用于能耗分析与异常判断。有了这些数据,设备利用率(OEE)、程序实际节拍、报警频次都能自动统计,不再靠人工估算。
OEE 怎么算才有意义?
OEE = 时间开动率 × 性能开动率 × 合格品率。关键在于数据要自动采集而非人工填报:①时间开动率——设备实际运行时间除以计划负荷时间,停机原因由系统记录或操作工在工位屏快速选择;②性能开动率——实际节拍与理论节拍的比值,需采集实际加工件数与运行时间;③合格品率——合格数除以总加工数,与检验数据联动。只有三个指标都来自自动采集,OEE 才能反映真实瓶颈,否则只会沦为好看的报表数字。
刀具管理怎么做?
机加车间刀具成本占比高、管理粗放。MES 的做法:①刀具台账——每把刀唯一编码,记录型号、供应商、安装位置;②寿命管理——按加工件数或切削时间设定寿命,系统累计实际使用量,接近寿命自动提醒更换;③领用归还——扫码领用,绑定机床与操作人;④成本归集——按工件或订单统计刀具消耗,支撑成本精细化管理。寿命管理做起来后,因刀具磨损导致的批量报废通常能明显下降。
机加MES上线一般先做哪块?
建议按「先透明、后优化」的顺序:①第一步做设备联网与状态采集——先把 OEE 和停机原因看清楚,这一步见效最快、阻力最小;②第二步做工位报工与进度可视——让工件流转可追踪,减少找活时间;③第三步做排产优化——在有了真实节拍数据基础上,排产才准;④第四步做质量与刀具管理。跳过前三步直接上排产,往往因为基础数据不准而失效。
小结
机加 MES 的价值顺序是「先把设备状态看清、再把工件进度追到、最后才谈排产优化」。基础数据不准,再智能的排产算法也排不准。