机加MES刀具寿命管理怎么做
机加车间最怕两件事:刀具用太早换,白白浪费成本;用太晚换,尺寸超差导致整批工件报废。靠老师傅记这把刀大概干了多少件,一旦换人或夜班,记忆就断档。机加MES把刀具管理变成系统行为——每把刀有寿命、有履历、到期锁死,既不让好刀提前下岗,也不让钝刀流出不良。本文讲清刀具寿命管理的落地方法。
一、刀具粗放管理的两个极端
凭经验换刀,容易走向两个极端,都直接吃利润。
- 过早换刀:刀具还能用就换,刀具成本虚高,尤其贵价合金刀
- 过晚换刀:尺寸渐变超差,整批工件报废,返工成本更高
- 混用错装:刀具型号/刃磨次数不清,装错工位直接出废品
二、寿命计数与到期锁止
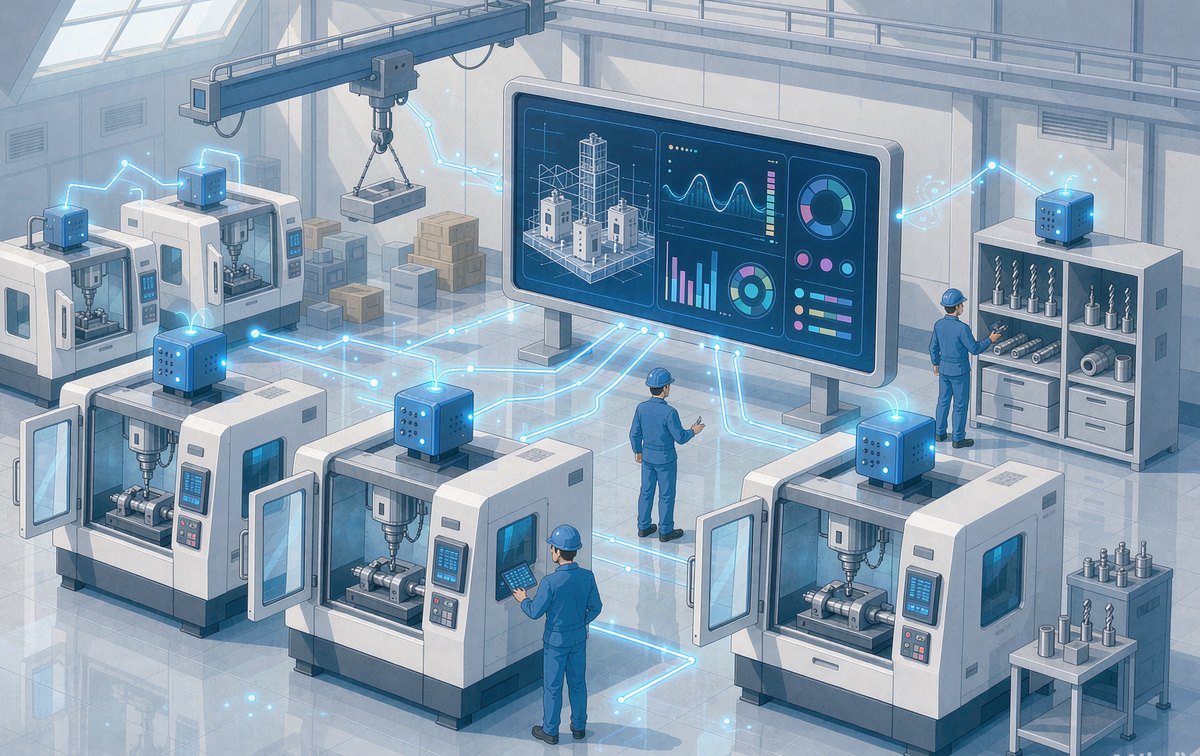
核心是给每把刀设寿命,并在工序报工时自动累计消耗,到期锁定工序。
- 寿命设定:按时长或加工件数设定,贴合实际磨损规律
- 扫码领用:刀柄贴唯一码,领用/安装扫码确认,记录累计加工量
- 到期锁止:寿命耗尽自动锁定该工序并提醒换刀,无法继续报工
提示寿命阈值别拍脑袋。用前 30 天实际加工量与废品率反推最优寿命,既不过度浪费也不冒险超差,刀具成本通常能降 15%-25%。
三、工装与刃磨台账
刀具不是一次性消耗,刃磨、涂层、配对都影响质量与成本。MES 把工装全生命周期管起来。
- 刃磨管理:记录修磨次数与涂层厚度,关联加工质量
- 工装绑定:刀具/夹具绑定工位,错装系统拦截
- 配对管理:精密选配场景记录尺寸分组,指导智能选配
四、和追溯打通才有价值
刀具数据要和问题工件绑定。一旦某批次尺寸超差,能反向查到是哪把刀、第几次刃磨、谁装的,根因定位从天级缩到分钟级。
机加MES怎么管刀具寿命?
给每把刀设寿命(时长或件数),工序报工时系统自动累计消耗;刀柄贴唯一码,领用/安装扫码确认并记录履历;寿命耗尽自动锁定该工序、提醒换刀,无法继续报工。把换刀从经验变成系统行为,既不浪费好刀也不流出不良。
刀具寿命阈值怎么定?
别拍脑袋。用前 30 天实际加工量与废品率反推最优寿命——过早换浪费成本、过晚换整批报废。找准阈值后刀具成本通常能降 15%-25%,同时废品率下降。
机加刀具追溯有什么用?
刀具数据绑定问题工件后,一旦某批次尺寸超差,能反向查到是哪把刀、第几次刃磨、谁装的,根因定位从天级缩到分钟级。对汽配、军工等审厂要求高的行业,这是合规必备。
刃磨后的刀具怎么管?
MES 记录每把刀的修磨次数与涂层厚度,并关联加工质量数据。修磨超次数的刀系统预警,避免将就着用导致批次不良。工装夹具也建台账,绑定工位防止错装。
小机加厂也需要刀具管理吗?
更需要。小厂刀具流动性大、人员不稳定,老师傅经验易断档。轻量机加MES的刀具模块(寿命计数+扫码领用+到期提醒)部署轻、见效快,能把整批报废这种大坑填掉。
小结
刀具管理是机加车间最容易被忽视的利润漏洞。机加MES用寿命计数、到期锁止、工装台账和追溯绑定,把换刀从经验博弈变成系统管控,既省刀具又防报废。